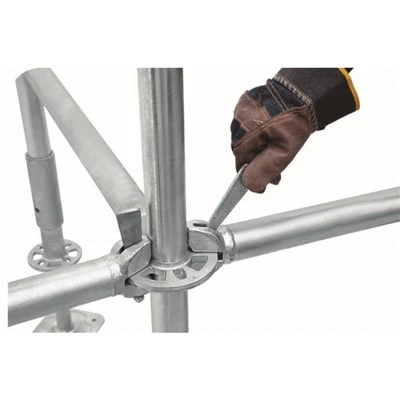
Proces formowania szalunków ze stopu aluminium obejmuje przetwarzanie arkuszy lub profili ze stopu aluminium w formy do formowania betonu wielokrotnego użytku. Jego istotą jest wykorzystanie zalet aluminium-lekkiego,-wytrzymałego, łatwego w obróbce i nadającego się do recyklingu-w szeregu precyzyjnych procesów w celu uzyskania dokładnych wymiarów, gładkiej powierzchni i stabilności strukturalnej. Proces ten bezpośrednio wpływa na skuteczność montażu szalunku, jakość formowania betonu i jego trwałość przy wielokrotnym użytkowaniu.
Proces rozpoczyna się od wyboru materiału i wstępnej obróbki. 6-. Stopy aluminium są powszechnie stosowane w budownictwie ze względu na ich dobrą plastyczność i odporność na korozję. Po przybyciu do fabryki materiały należy sprawdzić pod kątem gatunku, grubości ścianek i właściwości mechanicznych, a także sprawdzić jakość powierzchni w celu usunięcia widocznych zarysowań i warstw tlenków. Aby poprawić wydajność formowania, niektóre arkusze poddaje się przed obróbką wyżarzaniu w celu zmniejszenia twardości i ułatwienia późniejszego zginania i rozciągania.
Etap formowania obejmuje przede wszystkim cięcie CNC i formowanie na zimno. Do wycinania blach na projektowane wymiary służą maszyny CNC do cięcia laserowego lub plazmowego. Aby zapewnić dokładność łączenia, nacięcia muszą być gładkie i wolne od odkształceń termicznych. W przypadku paneli płaskich można zastosować nożyce do bezpośredniego cięcia; w przypadku elementów zakrzywionych lub o nieregularnym kształcie do stopniowego gięcia na zimno stosuje się giętarki CNC lub urządzenia do formowania rolkowego. Formowanie na zimno pozwala zachować pierwotną wytrzymałość i odporność na korozję materiału aluminiowego, jednocześnie unikając gruboziarnistości ziaren i pogorszenia wydajności, które mogą wystąpić podczas obróbki na gorąco. Złożone trójwymiarowe komponenty-można formować w jednym etapie za pomocą tłoczenia, co poprawia wydajność i zapewnia spójność kształtu.
Żebra zwiększające sztywność są mocowane do ramy za pomocą połączeń mechanicznych lub spawania. Stopy aluminium mają wysoką przewodność cieplną i duży współczynnik rozszerzalności liniowej; dlatego należy wybrać odpowiedni aluminiowy drut spawalniczy i kontrolować dopływ ciepła podczas spawania, aby zapobiec odkształceniom i pęknięciom. W rzeczywistej produkcji powszechnie stosuje się nitowanie, skręcanie lub specjalne metody blokowania, aby zapewnić dokładność montażu i ułatwić późniejszy demontaż i konserwację. Na etapie montażu próbnego należy skorygować płaskość powierzchni panelu i szczeliny między złączami na standardowej platformie, aby zapewnić bezproblemową-montaż na miejscu.
Obróbka powierzchniowa jest kluczowym krokiem w poprawie trwałości i wydajności wyjmowania z formy. Odtłuszczanie i trawienie lub piaskowanie w celu usunięcia warstwy tlenku, a następnie anodowanie w celu utworzenia gęstej warstwy tlenku, może znacznie poprawić odporność na korozję. W niektórych projektach na warstwę tlenku zostanie nałożona powłoka ochronna-malowana elektroforetycznie lub natryskowo, aby dostosować ją do środowiska przybrzeżnego lub chemicznego. Aby ułatwić wyjmowanie z formy, na panele zostanie równomiernie nałożony specjalistyczny środek antyadhezyjny, tworząc warstwę rozdzielającą zmniejszającą przyczepność betonu i wady powierzchni.
Cały proces formowania rur i płyt kładzie nacisk na precyzyjną obróbkę i ścisłą kontrolę jakości, dzięki czemu szalunki ze stopu aluminium są lekkie, przenośne, stabilne wymiarowo i-długoterminowa trwałość. Umożliwia to wydajny obrót i wysoką-jakość formowania w-wysokich budynkach mieszkalnych i standardowych projektach budowlanych.